Распил ЛДСП по индивидуальным размерам без сколов

Подбор инструментов и материалов
ЛДСП — ламинированная древесно-стружечная плита, где поверхность покрыта меламиновой пленкой, раскрой ЛДСП защищающей декоративный слой и улучшающей износостойкость. В практике встречаются панели толщиной 16, 18, 19, 25 и 32 мм; варианты резки по индивидуальным размерам требуют учета толщины и общей геометрии заготовки. Важной характеристикой становится жесткость материала, которая влияет на способ фиксации и направление реза, чтобы избежать искажений и микросколов.
При распиле ЛДСП существует риск образования сколов на торцах и вдоль линии реза. Чтобы снизить риск дефектов, выбирают пильный диск с мелкими зубьями и твердосплавным основанием, применяют защитную ленту вдоль линии распила и behind-подложку под заготовку, которая поддерживает обратную сторону и распределяет давление.
Выбор пильного диска и геометрии зубьев
Для чистого реза ЛДСП рекомендуется диск с мелкими зубьями и твердым основанием. Диаметр обычно находится в диапазоне 250–350 мм; число зубьев — около 80–120 на диск. Геометрия зубьев ориентирована на плавное снятие стружки и снижение ударной нагрузки по краю, что способствует меньшему образованию микротрещин.
| Параметр | Рекомендация |
|---|---|
| Диаметр диска | 250–350 мм |
| Число зубьев | 80–120 |
| Материал зубьев | твердосплавное основание |
| Геометрия | мелкие зубья, плавная подача |
| Защитная лента | используется на линии реза |
| Задняя подложка | для снижения сколов на обратной стороне |
Защитные и вспомогательные материалы для резки
Защитная лента применяется вдоль линии распила на поверхности заготовки, чтобы уменьшить образование сколов прямо на резе. Задняя подложка — подкладка под материал с противоположной стороны реза, которая поддерживает структуру и снижает давление на край. Кромочная лента — применяется после распила для защиты торцов и последующей обработки. Эти материалы помогают контролировать дефекты и облегчают доводку краёв.
«Правильная подготовка поверхности и фиксация заготовки снижают риск появления сколов»
Технология резки без сколов
Этап подготовки: разметка, закрепление, защита линии
- Проверяется ровность поверхности заготовки и состояние ламинированного слоя.
- Разметка размеров производится с запасом на шов и допуски; линии наносят легко стираемым карандашом.
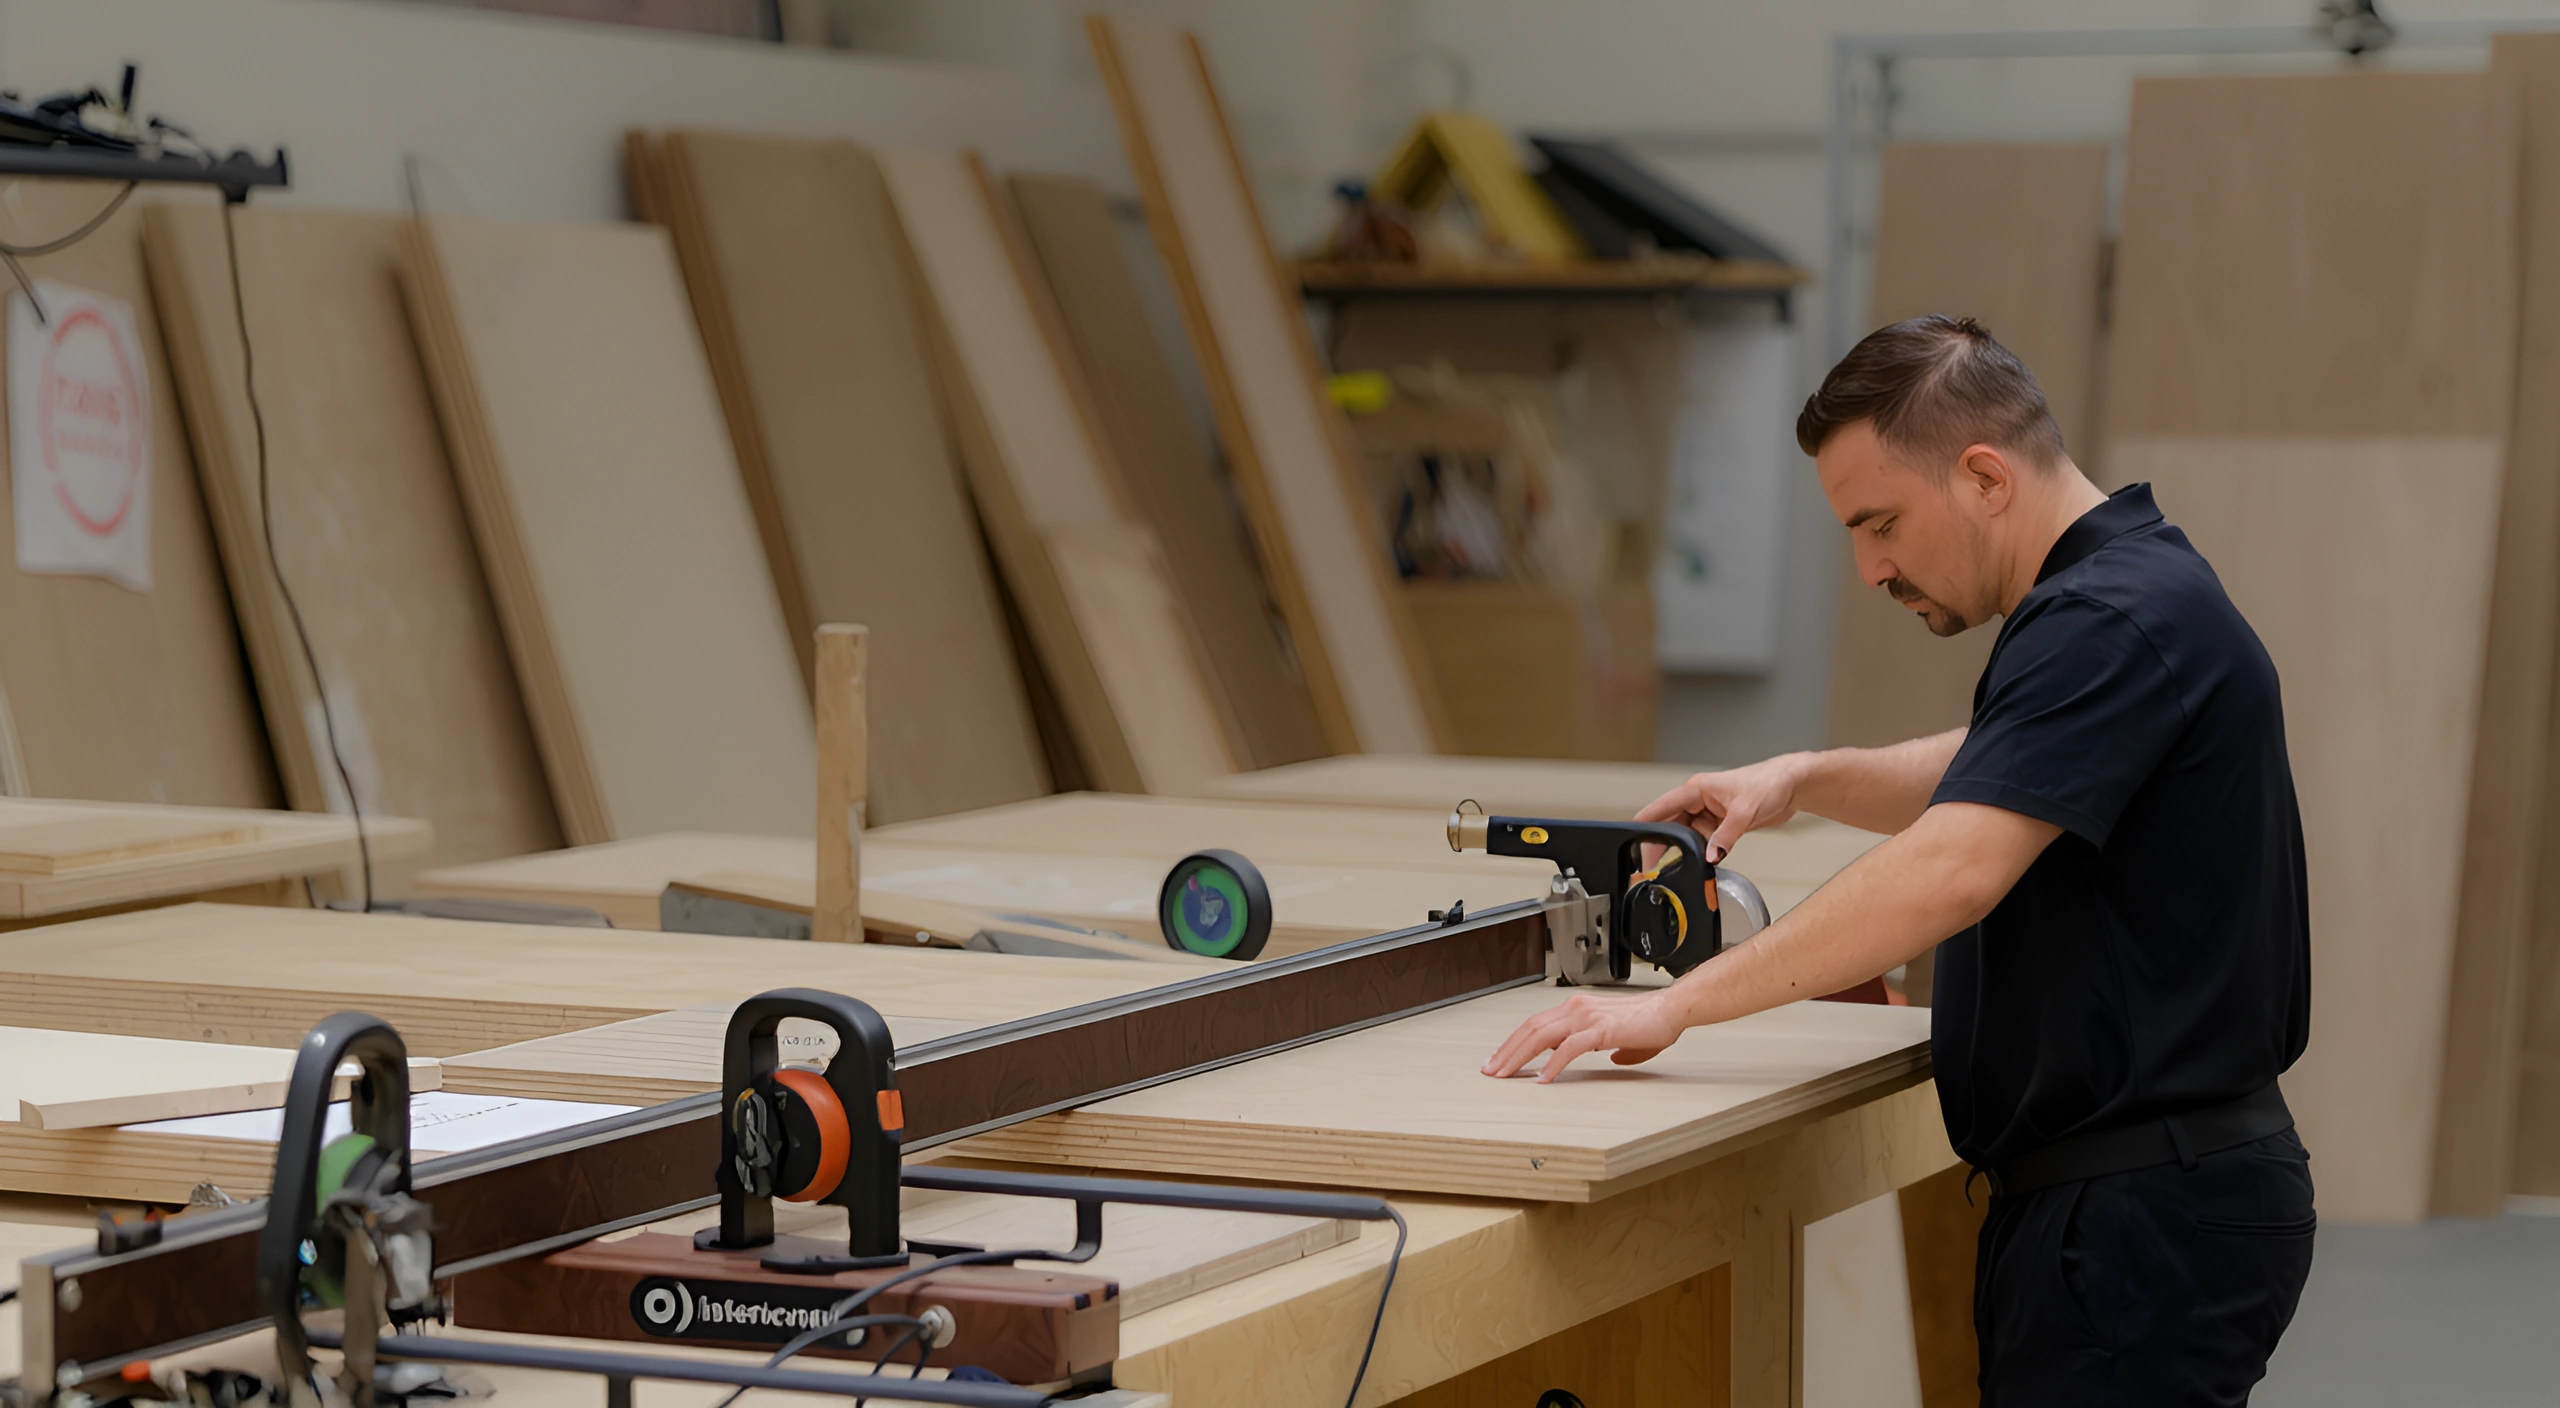
- Заготовка фиксируется струбцинами или зажимами, чтобы исключить смещение по ходу реза.
- По линии распила наклеивают защитную ленту, после чего подложка укладывается под обратную сторону.
- Разметку проводят по двум крайним точкам изделия, чтобы избежать перекоса в ходе распила.
- Не допускается переразгибание заготовки и создание зазоров между столом и деталью.
Правила резки: направление реза, подача, скорость и использование задней подложки
Направление реза выбирают вдоль волокон и в сторону, где риск сколов минимален. Подача должна быть плавной и равномерной, без рывков, чтобы стружка уходила стабильно. Скорость резания влияет на качество распила: слишком быстрая подача может привести к перегреву и микротрещинам, а медленная — к перегреву и повышенному давлению на кромки. Задняя подложка должна располагаться под обратной стороны заготовки и обеспечивать опору для деревянной структуры.
Контроль качества и доводка краёв
Методы уменьшения дефектов на торцах и доводочная обработка
- После резки торцы очищают от заусениц и наносят легкую шлифовку с зерном 120–180 для устранения микротрещин.
- Удаление пыли и пигментации с торца проводится мягкими абразивами и плавными движениями, чтобы сохранить ровность краёв.
- При необходимости применяют кромочную ленту или декоративную накладку, чтобы соединить краевые участки и защитить торцевой слой.
Безопасность и эксплуатация оборудования
Настройки станка, выбор скорости и соблюдение мер безопасности
Перед началом резки проверяют крепление заготовки и состояние пильного диска. Выбирают скорость резания, соответствующую материалу и диску, и проводят пробный рез на ненужном фрагменте. Работники обязаны использовать средства индивидуальной защиты, регулярно удалять пылевые отложения и контролировать отсутствие деформаций в области реза. Соблюдение требований безопасности снижает риск травм и дефектов на готовом изделии.